
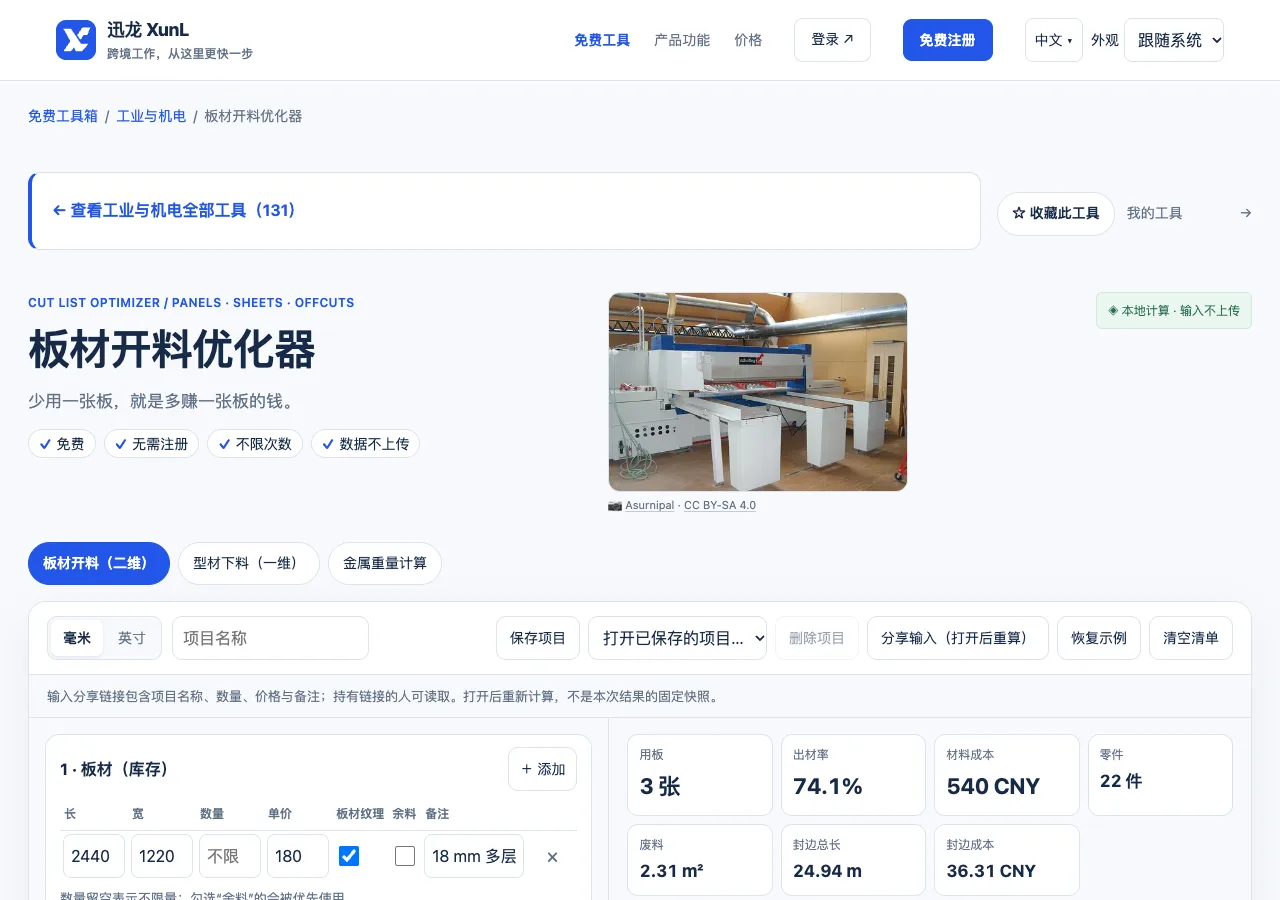
柜体、展架和钣金项目里,板材采购常常凭面积估算,真正排版时才发现某一边放不下,或纹理方向与图纸相反。板材开料优化器把母板、零件长宽和加工条件放在同一张排版中,适合在采购和切割之前比较方案。认真设置约束,比只追求一个高利用率数字更重要。
长宽之外,先整理影响排版的条件
一份可执行的零件表至少要明确尺寸、数量和标识。带木纹、拉丝或装饰面的材料,还要说明零件允许沿哪个方向摆放;允许旋转90度并不意味着每件都可以任意转向。不同厚度、材质和表面要求的板材应分别管理,不能用一张混合清单直接替代生产分组。
还要确认使用推台锯、电子锯,还是激光、CNC或水刀。某些锯切方案要求一刀贯穿当前板块,和可自由走刀的排版约束不同。工具提供不同切割方式,选择时应对应现场设备,而不是为了让图面更紧凑就选择实际无法执行的模式。
面积相同,排版结果未必相同
假设母板为2440×1220毫米,零件为600×400毫米,共十件,暂不计纹理和边部修整。如果把600毫米沿2440毫米方向摆四件,把400毫米沿1220毫米方向摆三件,几何上可以形成四乘三的十二格布局。若相邻零件间预留3毫米锯缝,横向占用4×600+3×3=2409毫米,纵向占用3×400+2×3=1206毫米,仍在假设母板范围内。
十件零件面积为2.4平方米,母板面积为2.9768平方米,纯零件面积利用率约80.6%。这个人工演算只验证特定方向的尺寸关系,没有包含修边、缺陷、夹持或封边加工。把母板改小、限制纹理方向或增加修边,原来的排列就可能失效,所以面积除法不能独立判断够不够一张板。
在工具中按什么顺序填写更清楚
先统一毫米或英寸,登记母板长宽、数量和可用余料,再导入零件清单。导入后核对长宽顺序、数量与零件名称。接着填写锯缝、板边修边和切割方式,最后设置纹理方向及允许旋转规则。每次改条件后重新查看布局,不要沿用前一次的图纸。
对于家具零件,还要区分成品尺寸与毛坯开料尺寸。工具支持封边相关设置,但是否扣除厚度必须与你填写的尺寸基准一致。例如两侧各有1毫米封边,成品宽度为400毫米时,是否按398毫米基材开料,应由工艺和具体封边方式确认;不能对已经扣好的尺寸再扣一次。
利用率、余料与标签要一起检查
结果应逐板核对零件编号、摆放方向、切割顺序和剩余区域。面积利用率较高的方案,不一定带来更低的加工时间;很多细碎余料也可能比一块规则余料更难回用。设置余料入库门槛时,应结合常用零件尺寸和储存空间,保留真正能用的板块。
下料单和零件标签有助于把排版结果交给操作人员。打印前检查标签纸、偏移和条码对应关系,做少量试打后再整批使用。算法结果可以支持方案比较,但不能保证所有订单都达到全局最优;不规则异形、材料缺陷或特殊夹具等条件,要确认工具覆盖范围后再使用。
- 按厚度、材质和表面要求分组,登记母板与可回用余料,再逐件核对零件长宽、数量和名称。
- 选择现场切割方式,填写锯缝、修边和纹理方向;明确清单使用成品还是毛坯尺寸,再决定封边扣减。
- 检查每张布局的方向、切割顺序和余料,确认标签对应零件,并用少量首件验证尺寸后继续整批加工。
常见问题
为什么打开旋转后还是不能放满?
旋转只是放宽一个约束,母板尺寸、锯缝、修边和单件方向仍可能限制布局。先检查最大零件与有效板宽,再看数量组合。
封边尺寸应该填成品还是毛坯?
两种做法都需有一致的工艺口径。使用封边扣减时按页面规则填写成品尺寸;如果清单已是毛坯尺寸,应避免重复扣减,并以首件验证结果为准。
个人微信:ssevening


