
设计压铸内浇口时,面积、速度和充填时间相互关联,但达到一组计算值并不意味着铸件质量已经保证。高压压铸浇口流速与充填初算工具根据重量、壁厚、材料和压力比较,帮助整理几何与机型条件。实际模流、排气和工艺需要具体设计与试模确认。
先确认计算的金属量通过哪里
铸件净重、浇道、溢流和料饼的范围不同,不应简单全部相加后就称为通过内浇口的型腔体积。工具的重量边界应与实际模具对应,参考文字若合计不一致,需要先查明。液态密度还要对应材料和温度,不能使用任意固态密度。
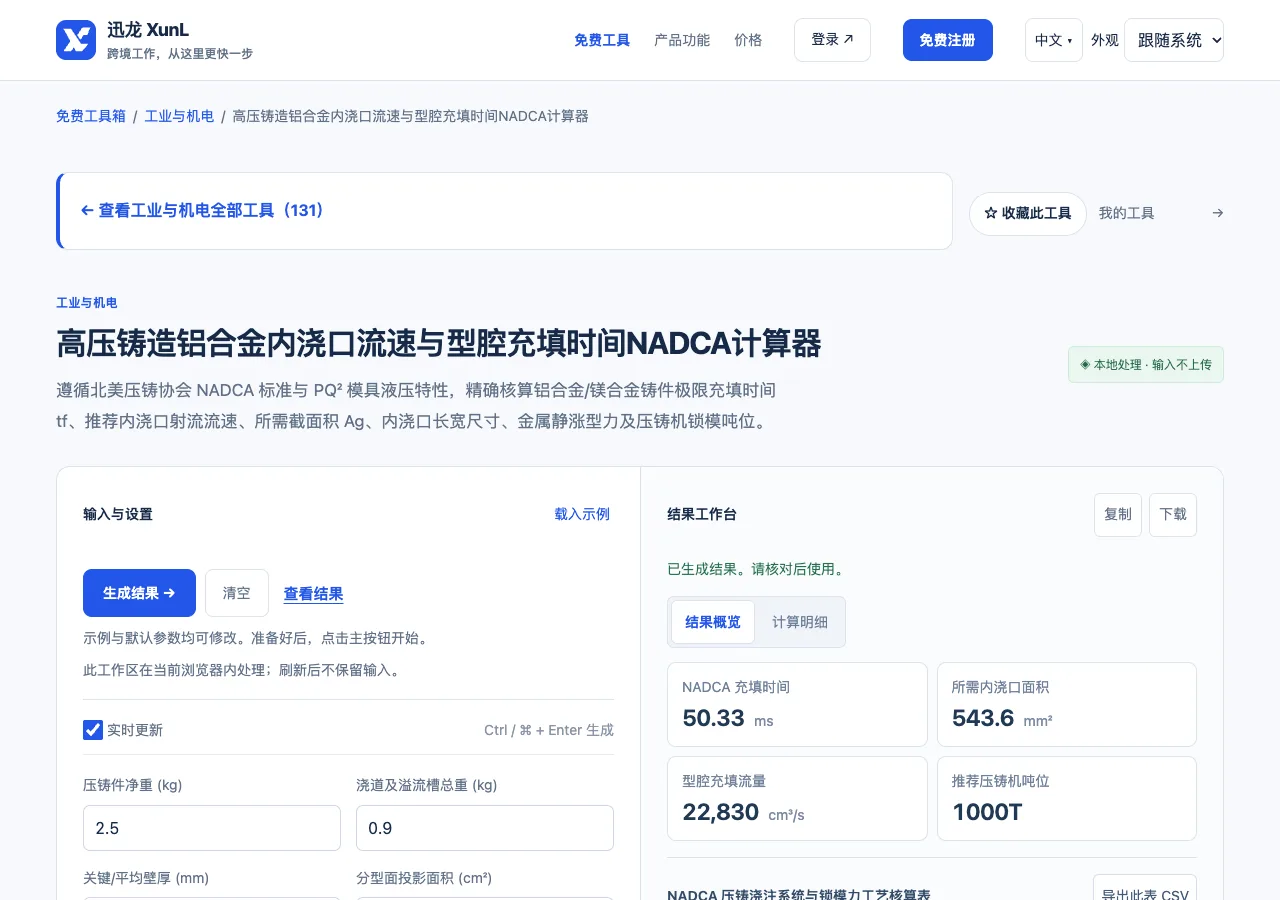
输入包含净重、浇溢系统重量、关键壁厚、投影面积、合金、浇口速度、增压比压和模温。关键壁厚不能完全代表复杂流长和热条件,充填时间的经验模型也不是所有合金和结构的质量判据。
用简化金属体积演算浇口面积
人工假设所研究范围需要1.2千克金属,液态密度2400千克每立方米,体积为0.0005立方米,即500立方厘米。若目标充填0.05秒,平均体积流量0.01立方米每秒;假设平均浇口速度40米每秒,则所需总流通面积约0.00025平方米,即250平方毫米。
这个40和0.05都是示例假设,不是推荐某合金统一使用的参数。多个浇口能否均匀分流,需要看流动和几何,不能把250简单等分就保证各股同时充满。浇口厚度、宽度和位置也需结合凝固、排气与修边,不宜固定按壁厚百分比决定。
把锁模与充填分开核对
- 确认重量边界、液态物性和实际充填路径,整理关键壁厚、流长与排气要求,核对模具投影是否包含相应浇溢系统。
- 填入材料和工艺条件,先独立复算体积流量与面积,再查看经验充填时间和锁模力,记录所有默认参数。
- 用模流、压射与机台曲线复核,并检查模具安装、锁模和实际试模质量,不能只按计算面积或吨位直接选机。
另作独立力学例子,投影面积200平方厘米即0.02平方米,作用比压50MPa,分离力约1000千牛,约102吨力。若人为采用1.2比较余量,对应约122吨力。这个只是压力乘面积,不是某台压铸机适用结论,也未计动态和整套刚度。
质量与设备限制需要真实工艺证据
冷隔、气孔、缩松和飞边有不同原因,工具无法从少量输入证明它们被杜绝。模温、金属温度、排气、压射曲线和增压时序都可能影响结果,单个极限充填时间不能替代试模与质量分析。
机台还要核对压室、压射能力、行程、拉杆间距和模厚。锁模吨位足够不代表流量和压力组合可达,计算的平均速度也不代表整个充填阶段实际恒定。安全和工艺调整应按设备与相应人员要求执行。
保存方案时建议记录每个体积和面积的范围,避免净件、浇道与投影一再附加后重复计算。改浇口或材料后也应重新核查质量与机台边界,而不是仅保留旧吨位。
常见问题
浇口速度越高,冷隔就一定越少吗?
不能单独判断,排气、卷气、冲蚀和凝固都需一起研究,实际参数应按工艺验证。
计算总面积250平方毫米就能直接制模吗?
还需要位置、厚度、流动与凝固设计及试模,初算面积不是完整模具方案。
个人微信:ssevening


