
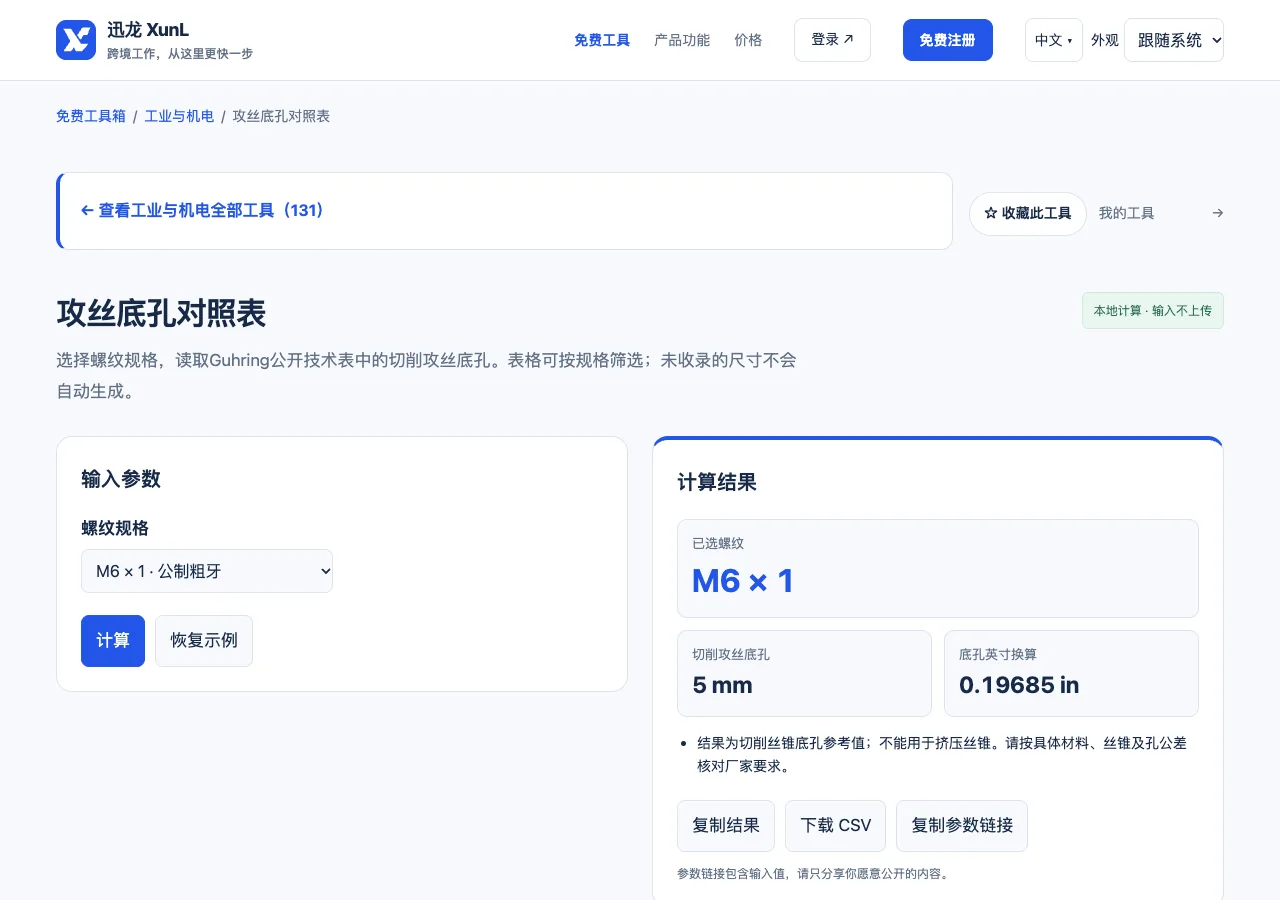
图纸只写“M8”时,车间不能忽略螺距与工艺就随手选钻头。尤其原本使用切削丝锥,改成挤压丝锥后,底孔选择不能照搬。XunL攻丝底孔对照表提供67个已核实的公制粗牙、细牙、UNC和UNF切削攻丝条目,帮助把完整螺纹规格对应到来源表中的底孔尺寸。
完整螺纹标记比一个直径更有用
公制规格需要直径和螺距,英制规格还要读清螺纹系列与每英寸牙数。M10×1.5与M10×1不是同一个条目,1/4-20 UNC也不能只抄“1/4”。先从图纸与工艺文件取得完整标记,遇到不清楚的标注应确认,不能由查询工具替图纸作决定。
本表直接采用Guhring切削攻丝底孔技术表的对应值,原资料印刷页471–472包含多种系列。本工具只选录其中已核实的67项,不代表原资料中的所有系列都可以查询,也不会为未收录规格自动生成建议。
M8粗牙与M10细牙怎么读
教学查询M8×1.25,对照底孔为6.80 mm。若简单用8−1.25,得到6.75 mm,和表值并不相等。这说明“直径减螺距”可用于理解粗略关系,却不能冒充厂家逐项推荐。选钻头时应读底孔列,而不是旁边内螺纹小径的最小、最大值。
再比较M10×1.5与M10×1:对应表值分别8.50 mm与9.00 mm。相同公称直径因螺距不同而变化。以8.50 mm为教学单位换算,除25.4约0.33465 in;工具的英寸列来自毫米表值换算,不等于自动挑选最接近的英制钻头号。
- 确认使用切削丝锥,并取得完整螺纹标记。
- 选择对应条目,或先筛选M8、M10等关键词,再核对螺距和系列。
- 读取底孔尺寸与单位,避免把螺纹小径公差列当作钻孔值。
- 对照实际丝锥型号、材料与工艺要求确定底孔公差、加工方法及检验方案。
表内一个数不等于整套攻丝工艺
挤压丝锥依靠材料塑性成形,不能把此处切削攻丝底孔直接套用。即使都是切削丝锥,材料、孔深、盲孔或通孔、刀具形式与排屑条件也需要相应工艺资料。表格没有替使用者选择丝锥,也没有输出转速、润滑方式或可加工深度。
钻头标称尺寸与实际加工孔径并不必然完全一致。孔的测量、位置和表面情况仍需要检验;最终螺纹是否符合图纸,应按规定的量规与检验要求确认。不能因为底孔数值与表格一致,就宣称螺纹强度或量规检验必然通过。
若采购文件采用另一标准或特殊公差,优先核对相应受控依据。查不到的规格不应根据相邻条目插值,也不应换成另一系列“看起来接近”的值。把来源、规格、底孔与工艺备注一并留在记录中,更方便下次核查为什么选用该值。
盲孔还要区分图纸要求的有效螺纹深度与预钻孔深度,丝锥切入部分和孔底余量需要按实际刀具确认。本表的直径值不包含这些轴向尺寸;把底孔直径选对,也没有解决丝锥是否会碰底的问题。加工文件应同时记录直径和深度要求。
攻丝底孔的常见问题
M8底孔为什么不能永远写6.8毫米?
6.8 mm对应这里的M8×1.25切削攻丝条目。不同螺距、挤压工艺或特殊要求需要另查,单独“M8”不足以覆盖全部条件,不能将一个常见值扩大成通用规则。
英寸换算后是不是就选最近的钻头?
不是。换算只是单位表达,是否能用某个标准钻头还需看底孔公差、加工偏差与刀具工艺要求。工具没有自动批准取整后的替代尺寸。
个人微信:ssevening


