
“一米长、三毫米厚的钢板,用多大折弯机?”这个问题还缺材料强度与模具几何。XunL 90°钢板自由折弯力估算器要求输入这些实际数据,按一个明确来源的经验式作初算,显示公吨力和kN。结果可帮助比较假设条件,但不能直接当作设备安全额定能力或操作批准。
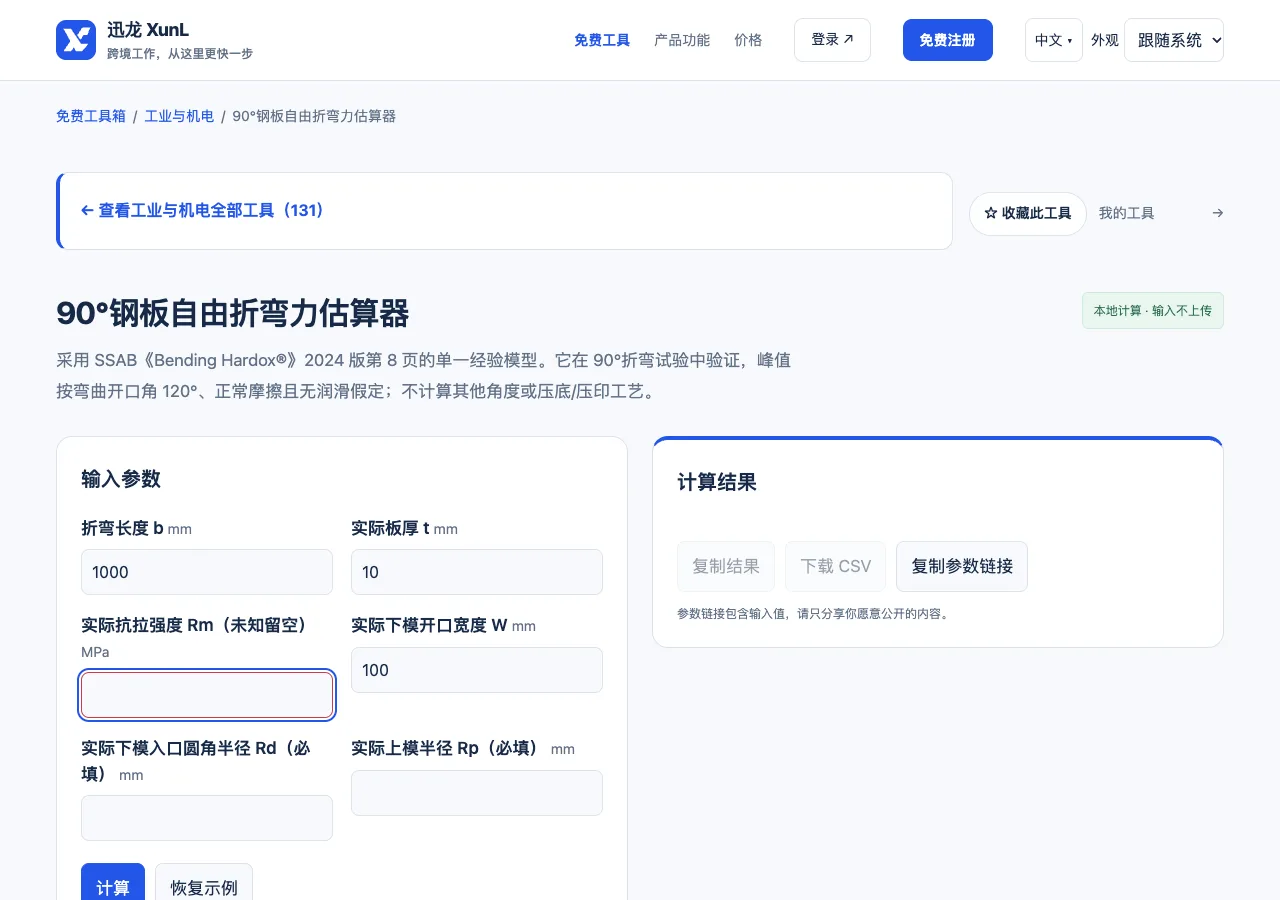
抗拉强度和两个模具半径不能省略
输入包括折弯长度b、板厚t、抗拉强度Rm、下模开口宽度W、下模入口圆角半径Rd与上模半径Rp。所有长度用mm,Rm用MPa。Rm表示抗拉强度,不能把材料屈服强度填进去,也不能仅凭“普通钢”三个字推定一个通用值。
公式来自SSAB《Bending Hardox》折弯力章节。该模型经90°折弯试验验证,峰值假定在弯曲开口角120°、正常摩擦且无润滑条件下出现。这里的120°是过程中峰值假定,不代表工具在计算120°成品角;也不应把它套到压底或压印。
把一组教学数据完整代入
假设钢板b=1000 mm、t=3 mm、Rm=400 MPa,下模W=24 mm、Rd=2 mm、Rp=2 mm。这些只是演算条件,不是材料或模具选用建议。公式P=b×t²×Rm÷[(W−Rd−Rp)×9800],得到3600000÷196000,约18.3673公吨力。
按1公吨力=9.80665 kN换算,约180.122 kN。式中的9800保留来源的经验常数,单位转换另用9.80665;不应为了让两个数看起来相同就随意修改原模型。这里的“吨”明确指公吨力,不能与美制短吨力或质量吨混用。
- 从实际板材与模具资料取得六项输入,未知强度或半径应继续查证。
- 填教学值复算时,先检查W−Rd−Rp=20 mm为正。
- 分别核对18.37公吨力与180.12 kN,确认设备资料采用的力单位。
- 实际使用前,再检查机床、上模、下模及安装的独立承载限制,并按相应工艺验证。
公式允许计算,不表示组合适合生产
W大于两半径之和只是分母成立的必要条件,不说明这套模具能形成需要的内圆角、最小法兰或板厚。未知半径填0,会悄悄改变模型;工具要求按实际正值填写。厚度以平方进入公式,输入误差会被放大,应使用所需工况下可靠的板厚与强度数据。
在这个经验模型中,其他条件相同,折弯长度加倍使估算力加倍;板厚从3变6则使其变为四倍。这种数学比较能解释敏感性,却不能说明新板厚仍适用原模具或其他工艺条件。比较数值时必须同时重新检查模型范围。
实际摩擦、润滑、材料批次与模具状态可能影响力和成形。来源建议试折,不能把计算的小数位当成机器实测值。工具也不预测回弹、冲程或下料展开;需要展开长度时,应另做几何与工艺校准。
选择设备还涉及单位长度载荷、偏心加载、模具允许载荷与机架等条件。即便机床总吨位高于估算值,也不能据此证明局部模具或装夹足够。应由负责人员按设备、材料和模具受控资料确认,不能只拿一个总力数去决定现场操作。
折弯力估算的常见问题
能把铝板抗拉强度填进同一公式吗?
本工具没有验证铝材或其他工艺的适用性,也不提供通用修正系数。应使用对应材料与工艺的厂家模型和试验数据,不能仅替换强度便扩大范围。
总力比机床额定吨位小,就可以折吗?
还需核查设备与模具的具体允许条件,包括长度载荷、偏心及几何适配。总力比较只覆盖其中一项,不能作为完整加工批准。
个人微信:ssevening


