
重型回转窑运行升温后,筒体会发生伸长,倾斜安装又带来轴向重力分量。两者都需要核对,但不能靠一个平均温度和总重完成整机设计。回转窑热伸长与托轮受力初算工具用于观察参数影响,实际位移、支承载荷和接触应力应按真实结构与材料确认。
平均温度不等于完整热分布
线膨胀初算可用长度、膨胀系数和温差相乘,但窑体沿程温度、耐火层和局部热状态可能不同。一个平均表面温度只提供简化,不能直接代替各段材料温度。固定基准与轴向约束还决定热位移如何分配到两端。
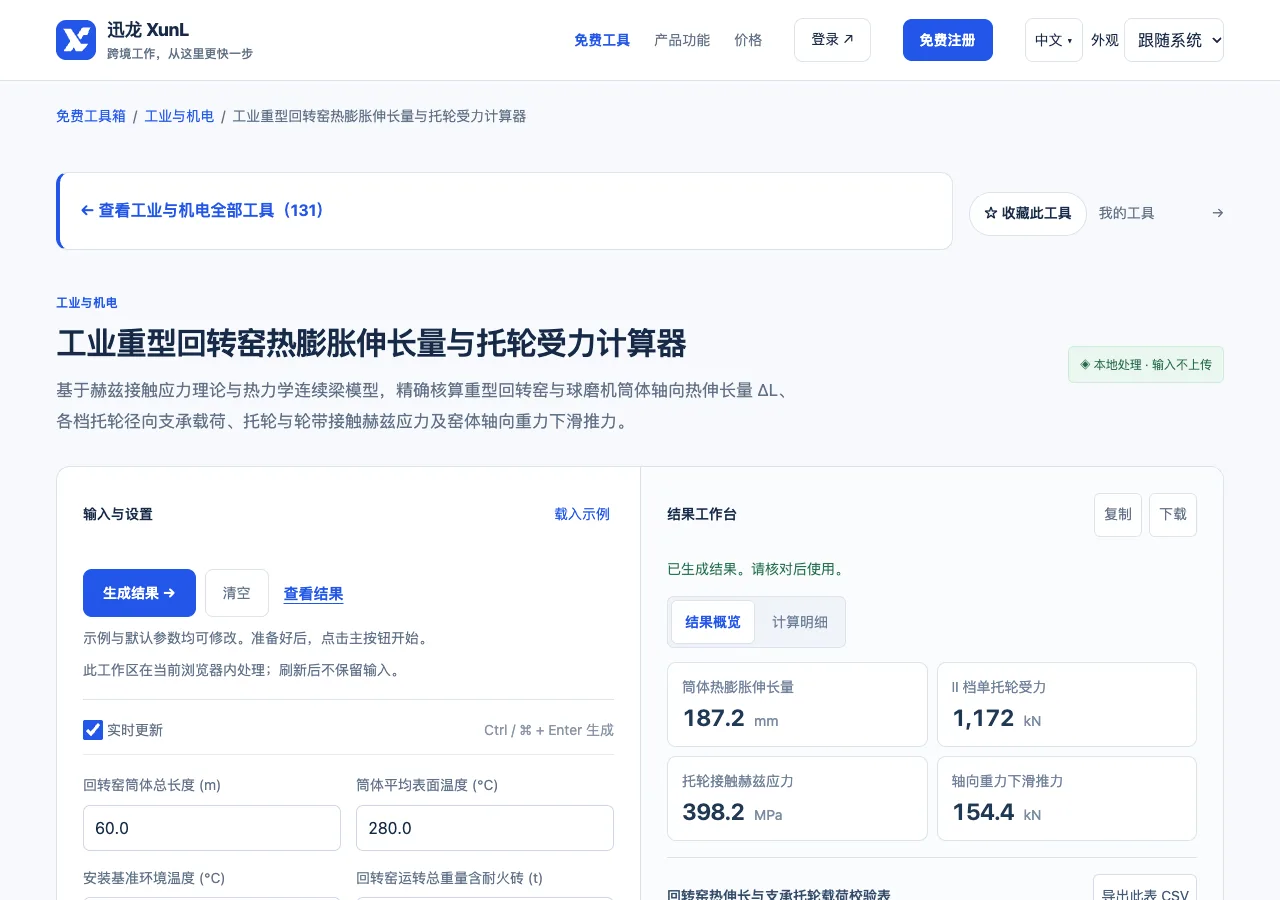
工具输入长度、平均表面温度、安装温度、总重、倾斜百分比、轮带和托轮直径及接触宽度。总重量应明确包含筒体、耐火衬和物料哪些部分;坡度百分比与角度不能当作同一数字,毫米与米也要分别核查。
用40米筒体演算自由伸长
人工假设长度40米,线膨胀系数12×10^-6每开尔文,运行与安装温差200开尔文,自由伸长为40×12×10^-6×200=0.096米,即96毫米。这不说明两端各移48毫米,实际分配取决于固定点、约束与热分布。
再假设总质量200吨,重力约1962千牛,轴线坡度3%,角度为arctan0.03,约1.718度;重力沿轴分量约1962×sin1.718度=58.8千牛。这个仅为重力分解,没有包含摩擦、驱动、瞬态和挡轮工况,不能直接作为某个部件的最终设计载荷。
怎样核对工具的托轮与接触输出
- 整理筒体结构、支点位置、运行重量及温度记录,明确固定与轴向控制基准,确认坡度和直径宽度的真实测量值。
- 输入后先核对热伸长与轴向重力,再检查工具采用的各档分配、托轮几何和接触材料假设,不把默认分担比例当实际反力。
- 由设备设计结合结构变形、材料、接触与运行调整复核,验证挡轮、托轮和热位移边界,再形成检修或改造方案。
多档支承是结构问题,不能简单总重除以档数,也不能固定某一档承担某个百分比而覆盖所有窑。托轮夹角、轴线与轮带实际接触还会影响反力。局部磨损、偏载和轮带间隙不是在线表单自动识别的信息。
接触应力与寿命需要具体证据
赫兹近似需要合适几何、材料弹性与接触载荷,许用疲劳也依材料、热处理、表面和循环条件。不能用一个通用兆帕值宣布处于安全区,更不能从模型安全系数承诺避免点蚀、抱死或挡轮过载。
设备调整还涉及对中、托轮斜度、热态位置与运行程序,不宜根据初算自行改变。在线工具不提供现场调窑指令,也不完成结构疲劳或机械验收。实际异常应由对应设备人员结合测量处理。
保存记录时,可将热态轴向位置、轮带接触和各档温度与负荷同期关联。发现一档过热或受力异常,先检查分配与状态,不要只通过修改平均温度让模型输出接近期望值。
更换耐火材料或改变产量后,总重与温度可能一起变化,原先初算不一定仍适用。把这些变更作为重新核对的触发条件,能让工具真正服务维护和方案评审。
常见问题
总伸长可以直接平均分给窑头窑尾吗?
需先确认固定点和实际约束,不能没有结构依据就平均分配。
接触应力低于某个默认值就能保证寿命吗?
还需材料、表面、载荷和循环条件,通用阈值不是具体部件寿命证明。
个人微信:ssevening


