
刀具资料给Vc=100 m/min、fz=0.05 mm,机床程序却要填rpm和mm/min,不能直接抄同一个数字。XunL铣削进给与转速计算器把已确定的切削速度、有效切削直径、每齿进给与有效齿数换成相应参数。它要求用户先取得适合具体刀具与工况的数据,不会只按材料名称推荐参数。
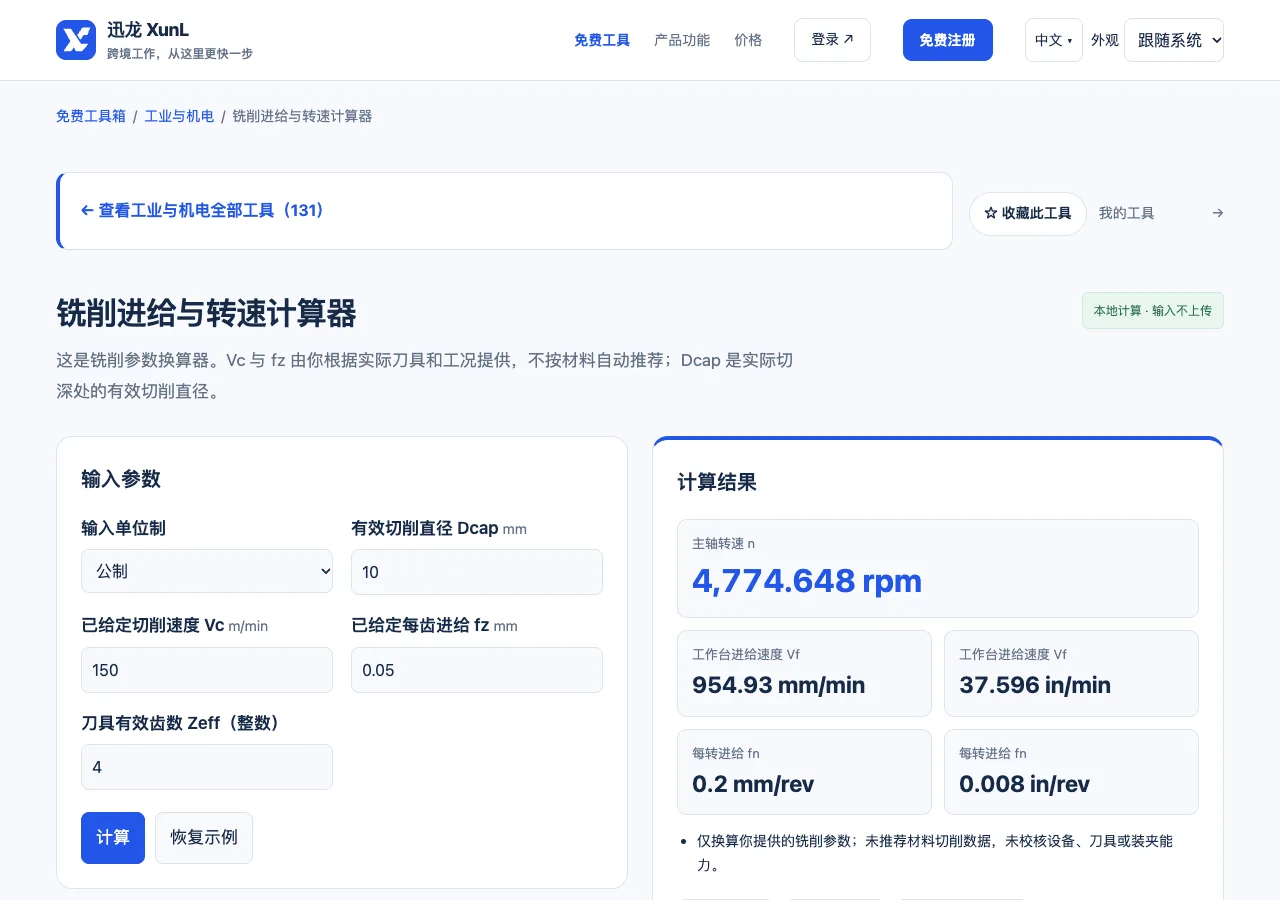
四项输入各自代表什么
Vc是切削速度,公制用m/min;Dcap是实际切深处的有效切削直径,用mm。球头刀、圆刀片或大圆角刀具的有效直径可能不同于标称直径,不能只抄包装上的刀径而忽略切深。本页不自动补偿这种几何关系,应查看实际刀具资料。
fz为每齿进给,Zeff为厂家定义的有效切削齿数。有效齿数不能随意换成某瞬间接触工件的齿数,也不要在厂家定义不同的情况下直接以槽数替代。Sandvik Coromant铣削公式说明明确列出这些量及其换算关系。
十毫米刀径的教学换算
假设已根据相应资料确定Dcap=10 mm、Vc=100 m/min、fz=0.05 mm、Zeff=4。公制公式n=1000Vc÷(πDcap),得到约3183.099 rpm。每转进给fn=fz×Zeff=0.2 mm/rev,再乘转速,工作台进给Vf约636.620 mm/min。
每齿0.05、每转0.2与每分钟636.62描述不同时间或旋转口径,不能互相替代。这里的教学值没有指定真实材料、刀具型号和加工条件,因此只是复算输入,不能作为某种钢或铝的切削参数推荐。
- 选择公制,确认Vc和fz来自实际刀具与工况的资料。
- 输入10、100、0.05和4,读取转速、工作台进给与每转进给。
- 用0.05×4×3183.099核对每分钟进给,检查单位。
- 结合机床和装夹条件审定可实现参数,实际转速改变时同步重算进给。
转速取整后,不要独自保留旧进给
若教学比较中将转速改为3000 rpm,并希望仍维持fz=0.05、Zeff=4,则对应进给应为3000×0.05×4=600 mm/min。若仍填636.62,实际每齿进给约0.05305 mm。这个差别说明两个设置有关联;是否允许此变化,要由工艺条件确认。
英制模式采用Vc的ft/min、Dcap的in和fz的in,转速公式中的换算因子为12。不要把公制100直接当100 ft/min,或把毫米刀径留在英寸输入框里。进给输出的长度单位也随之变化,文件中应把数字与单位一起保存。
工具没有推断涂层、冷却、径向啮合、切屑减薄、切深、材料去除率或功率。fz也不是所有情况下的最大切屑厚度。有限数值不说明刀具、主轴、工件夹持或机床可以达到这些条件;实际工艺必须对照相应资料、验证和现场要求。
若出现振动、异常磨损或表面问题,单靠这个换算器不会诊断原因。应由负责人员核查刀具与工况,并按适当流程调整。工具的价值在于让已选参数的单位和比例关系清楚,不把复杂加工条件隐藏成一个自动推荐答案。
铣削参数换算的常见问题
输入材料牌号,能自动给出转速吗?
不能。本页没有材料参数推荐模型,切削速度与每齿进给需根据具体刀具、材料状态及加工条件先确定。缺少这些数据时,应查对应厂家资料。
可以用它算车削参数吗?
本页按铣削有效直径、每齿进给和有效齿数组织输入。车削的参数含义和工况不同,应使用对应车削资料与工具,不把这组字段直接搬过去。
个人微信:ssevening


